近日,由我司(拓创智能制造江苏有限公司)提供的全套冷等静压(CIP)模具解决方案在某客户现场成功完成试样与交付。该方案凭借低硬度高回弹聚氨酯胶套加金属芯轴底座加胶塞加专用脱模工装的配合,成功攻克了超薄壁(单边壁厚≤1mm)、大长径比管件在冷等静压成型过程中的粘料、变形及难脱模等行业核心痛点,再次彰显了拓创在等静压模具领域深厚的技术底蕴与定制化的研发实力。
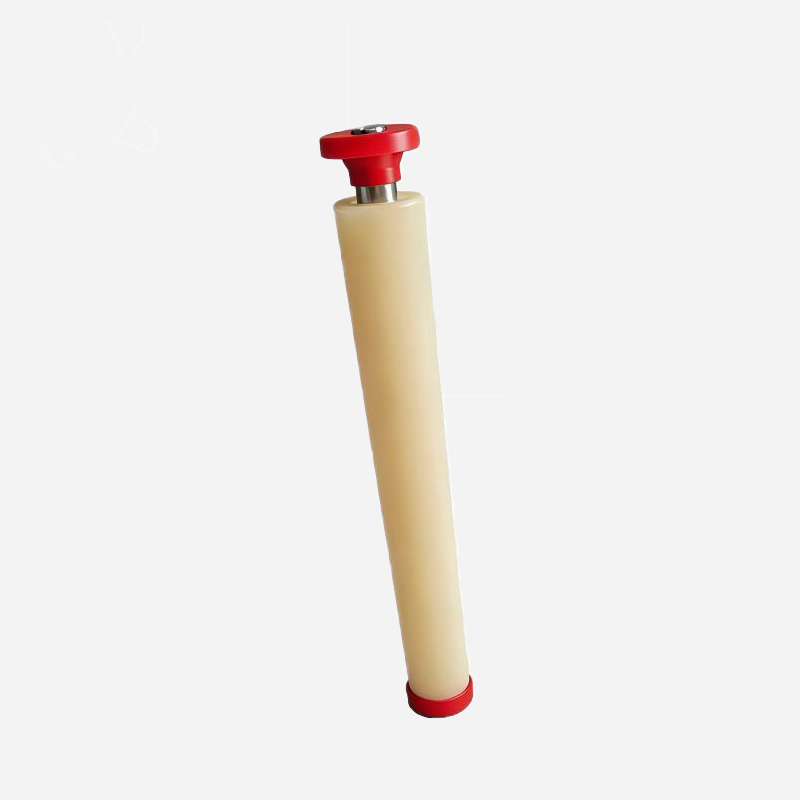
随着先进陶瓷等行业的快速发展,客户对高精度、超薄壁管材的需求日益增加。然而,在本次合作中,大长径比、超薄壁,下面是工况,介质与尺寸:成型介质为氧化铝,压后尺寸要求达到内径19mm × 外径21mm × 高度360mm。这意味着管材的单边壁厚仅1mm,长径比却高达18:1。成型压力:压制压力高达150MPa。核心痛点:在如此高压与超薄壁厚的双重作用下,管材易发生弹性后效导致的碎裂、变形,且脱模过程易出现粘模、粘芯棒的现象。
客户拿到拓创的聚氨酯等静压模具样品后开始测试,刚开始用氧化铝干粉测试,出现了胚体黏在模具内壁上,客户对氧化铝粉体进行了重新调配,多次试验,压制胚体满意。烧结后单边壁厚仅0.8mm。有了第一次信任基础,客户又下了二氧化铈的压制模具,通过上一次测试数据我们对模具进行了进一步的优化,把模具内壁光洁度提高,弹性增强,提高脱模空间。让二氧化铈管压制更顺利。这不仅是订单的增加,更是客户对拓创品牌从产品信任到技术依赖的跨越。
拓创方案:不止于模具,更在于全套解决
本次项目的成功,得益于拓创提供的全套等静压模具系统解决方案:
低硬度高回弹聚氨酯胶套:控制弹性变形与回弹速率,提供均匀侧压的同时,避免生坯受损。
高精度金属芯轴底座:确保管材内壁的光洁度与尺寸精度。
专用脱模工装:巧妙的机械设计,将高压后的粘连转化为无损脱模,大幅提升生产效率与良品率。
未来,拓创将继续深耕等静压模具领域,坚持以客户需求为导向,以技术创新为驱动,为先进陶瓷、硬质合金、稀土材料等行业提供更多高难度、定制化的成型解决方案,助力客户在金属粉末成型赛道上跑出加速度!